11月は品質月間です。2026年のテーマは「今こそみんなで共創しよう! 未来を拓く品質の力」です。第67回品質月間委員会委員長の石津昌平氏(青山学院大学名誉教授)は「品質月間を迎えて」の中で、品質には結果とプロセスを多面的に評価して改善につなげる力に加え、企業内外の人々や顧客を結びつけ、信頼や喜びを生み出す力もあると述べています( https://juse-p.co.jp/filemanager/source/quality_month/hinshitsu2026.pdf )。
Sai10はここから、共創によって信頼感が生まれ、互いに協力し、チームとして期待し合いながら、顧客の期待に応えていく、という流れを読み取りました。
「共創」と聞くと、みんなで仲良く協力する姿を思い浮かべるかもしれません。Sai10は少し違う捉え方をしています。本コラムでいう共創とは、AsIs-ToBe-Gap ( https://blog-sai10-tm-consulting.com/quality-month-2023/ )を次工程をはじめとする社内の関係者と共有し、顧客の使われ方を知ったうえで、原因の推定と検証を一緒に回すことです。互いに期待し合えるチームとは、Gapを一緒に解明していく仲間として互いを当てにできるチームだと思います。
このコラムでは毎年、品質月間に合わせてコメントを発信してきました(2022年 https://blog-sai10-tm-consulting.com/quality/ 、2023年 https://blog-sai10-tm-consulting.com/quality-month-2023/、 2024年 https://blog-sai10-tm-consulting.com/quality-month-2024/ 2025年はぬけてしまっていましたね)。今年は2部に分けてお話しします。第1部では、共創の範囲をどこまで広げるか、そして集まった気づきをどう見るかを取り上げます。
共創の範囲はどこまでか ― 次工程と、顧客からの情報
自分の工程の合格基準を満たしたら、仕事は完了でしょうか。
以前、「次工程はお客様」という考え方をお話ししました(https://blog-sai10-tm-consulting.com/quality/ )。ここでの「お客様」は社内の次工程のことです。社外の大切なステークホルダーである顧客と同じくらい、次工程を大切にする、という意味です。営業部門が獲得した注文書は、製造部門の仕事の出発点になります。
この章でいう顧客は、それとは明確に異なり、製品を実際に使う社外の顧客です。製品やサービスを通じて使う人が得る体験をUX(User Experience : ユーザー体験)と呼びます。顧客と共有するのは、品質の変化や不具合の情報だけではありません。UXに関わる情報、つまり製品がどのように使われているか、という情報です。AsIs-ToBe-Gapで整理すると、次のようになります。
| 内容 | |
| AsIs | 社内基準の合格・不合格で出荷を判定している |
| ToBe | 顧客が使う場面で、期待どおりに機能している |
| Gap | 製品がどう運ばれ、どう使われるかを知り、設計と評価、製造と検査、輸送の方法に反映する |
たとえ話をひとつあげてみます。スターバックスは、コーヒーを売っているだけではありません。くつろぐための一杯を、くつろげる空間と一緒に提供しています。コーヒーがおいしいだけでは、差別化にならないからです。製造業も同じで、図面どおりにつくった製品は、顧客の使い方の中で初めて価値を持ちます。
ここで大切なのは、顧客の使い方を社内の評価に持ち込むことです。顧客から実機を借りて試す方法もあります。ただし実機は、顧客の目的のためにつくられたもので、私たちの製品を評価するために設計されたものではありません(https://blog-sai10-tm-consulting.com/quality-month-2024/ )。使われ方を顧客から教えていただき、社内の関係者で共有し、使われ方を模擬する評価法を自社で持つ。この評価法が、「期待どおり」かどうかを測る物差しになります。共創の範囲を広げる第一歩はここにあるとSai10は考えます。
製品は月が変わったことを知らない
共創の範囲が広がると、「いつもと違う」という気づきが集まるようになります。次工程の担当者から、そして現場でそのポジションの専門家である方から「気づき」が集まってきます。顧客の使われ方を知って評価の物差しが整うほど、何が「いつもと違う」のかも見えやすくなります。品質月間テキストNo. 486にも、現場の違和感を起点にリスクを見つける章があります。
ところが、せっかくの気づきも、見方を誤ると原因にたどり着けません。よく見かけるのが、不良率や仕損費を月ごとに集計したグラフです。
Sai10はいつもこう申し上げています。「製品は月が変わったことを知らない」。月次のグラフは、管理する側の都合でつくられたものです。不良という現象は、材料のロット、使った装置、温度や時間といった工程の条件の違いで起きます。月末の締めで現象が切り替わるわけではあ りません。月ごとにまとめると、条件の違いが混ざり合い、変化が埋もれてしまいます。
以前、数字は差と変化率で見ること、そしてグラフの横軸の振り方には注意が要ることを書き、横軸については「別な機会に」としていました( https://blog-sai10-tm-consulting.com/number-experts/ )ようやくその続きです。横軸を年月にするなら、なぜ年月なのかを説明できる必要があります。原因を探す段階では、横軸に工程の条件(X)をとり、製品の出来栄え(Y)がどう変わるかを見ます。
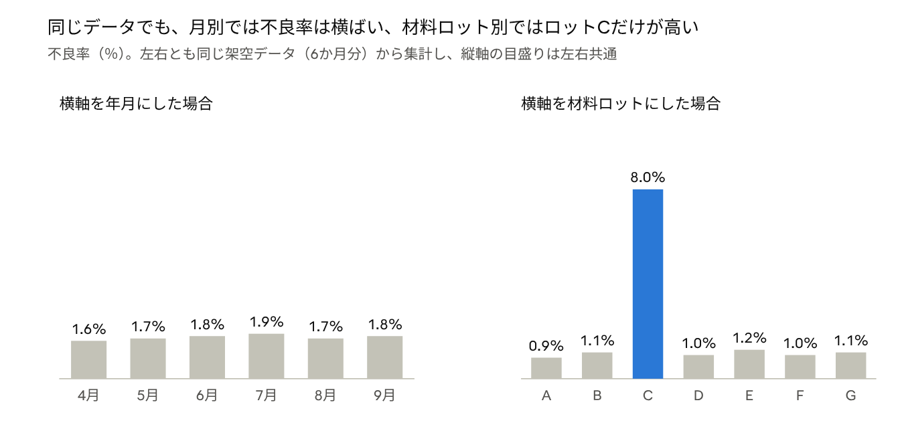
図1 横軸を年月にしたグラフと、材料ロットにしたグラフ(架空データ:(4〜9月、毎月1,000個のうち材料ロットCを100個使用)
月ごとに見ると、不良率は1.6〜1.9%でほぼ横ばいです。ところが同じデータを材料ロットごとに見ると、毎月少しずつ使われていたロットCだけが8.0%と高く、ほかのロットは0.9〜1.2%です。月ごとの平均が、ロットCの変化を埋もれさせていたわけです。
製品単位で見れば、原因を推定できるようになります。ただし、推定したら必ず検証します。原因が判らないまま打つ手は、対策ではなく施策です。「原因が判らないのに打つ施策を対策ということ」は、Sai10のNGワードです(https://blog-sai10-tm-consulting.com/quality-month-2023/ )。
検証の例をご紹介します。ある電子デバイスで、画面の一部だけ解像度が低くなる「解像度のむら」が出ました。原因と推定した内部部品の位置は、その製品の構造上、組み立てた後では直接測ることができませんでした。そこで、部品の位置と相関があり、外から測れる印加電圧を測りました。部品の位置と印加電圧の関係をシミュレーションした結果と比べると、ある方向だけが「特定の部品の寸法が大きい構造」と同じ傾向を示しました。部品を確認すると、その付近の真円度が2mmずれていました。部品の構造と組立方法を変えた結果、解像度のむらは解消しました。
観察できる現象(解像度)、直接は測れない原因(部品の位置)、それと相関のある測れる指標(印加電圧)。この3つを結びつけたことで、推定を検証に変えることができました。自然は裏切りません。きちんと観れば、必ず答えを示してくれます。
第1部のまとめ
共創の範囲を次工程まで広げ、顧客の使われ方を知って評価の物差しを整えると、気づきが集まります。その気づきを製品単位で見て、推定し、検証して初めて、原因の解明につながります。 ただし、ここまでの話には一つ前提があります。「気づき」が、きちんと上がってくることです。第2部では、その前提を問い直します
コメント